以下是:江苏省苏州市链式斗式机的产品参数
以下是:江苏省苏州市链式斗式机的图文视频
【衡泰】业务覆盖多元场景,提供以下产品和服务:
吴江震动给料机、
常熟震动给料机、
虎丘粉尘加湿搅拌机、
昆山震动给料机、
扬州粉尘加湿搅拌机、
南通震动给料机、
镇江螺旋输送机、
徐州插板闸阀等。
链式斗式机_
衡泰重工机械制造(苏州市分公司),固定电话:
【13731735184】,移动电话:
【13731735184】,联系人:
刘女士,江苏省苏州市相城区黄埭镇春兴路50号苏州·169产业园9幢。 江苏省,苏州市 苏州是首批24座历史文化名城之一,的江南水乡,有“人间天堂”的美誉。苏州城始建于公元前514年,距今已有2500多年历史。公元589年,隋文帝取姑苏山之名将“吴郡”改为“苏州”。苏州姑苏区为全国历史文化名城保护区。从春秋伍子胥建阖闾大城至今,苏州城基本保持着“水陆并行、河街相邻”的双棋盘格局,以“小桥流水、粉墙黛瓦、史迹名园”为独特风貌。以拙政园、山塘街为代表的苏州古典园林和中国大运河苏州段被列为世界文化遗产,以周庄古镇为代表的江南水乡古镇被列入中国世界文化遗产预备名单,太湖绝大部分景点分布在苏州境内。作为“江南文化”的核心载体,苏州孕育的昆曲、评弹、园林和苏绣,已成为世界辨识中国的鲜明符号。
我们的视频却能以直观、生动的方式,让您感受到产品的独特之处。观看视频,让链式斗式机自己向您展示它的卓越品质和出色性能。
以下是:江苏苏州链式斗式机的图文介绍
江苏苏州本地判断皮带斗式提 升机的皮带是否需要更换,核心看磨损程度、老化状态、破损情况、接头可靠性及功能影响五大维度,结合可量化的指标(如厚度、裂纹长度)和直观的运行异常(如频繁打滑、跑偏),避免仅凭“使用时间”判断,具体方法如下: 一、核心判断指标:可量化、可观察的失效信号 1. 磨损程度:厚度与表面花纹损耗超临界值磨损是皮带常见的失效形式,直接影响强度和摩擦力,需重点检查: 厚度磨损: 用卡尺在皮带不同位置(驱动端、张紧端、中间段)各测3个点,若实际厚度≤原厚度的70%(如原5mm皮带磨至3.5mm以下),需更换。 原因*:厚度不足会导致皮带抗拉强度下降,重载时易断裂;同时表面摩擦系数降低,频繁打滑。 表面花纹包胶磨损: 若皮带表面有防滑花纹(如驱动端皮带),或滚筒接触侧有包胶,当花纹包胶磨损深度超1mm(或花纹完全磨平),即使厚度未达标也需更换。 原因*:花纹磨平会导致摩擦力不足,皮带频繁打滑,无法带动料斗正常。 2. 老化状态:橡胶性能退化,失去弹性橡胶皮带长期使用会因氧化、温度影响老化,表现为: 外观特征: 皮带表面变硬、发脆,用指甲按压无明显弹性(按压后回弹时间>3秒); 表面出现密集裂纹(裂纹长度>50mm、宽度>0.5mm,或1㎡内裂纹数量>5条),尤其在皮带边缘或接头附近; 皮带颜色明显变深(如从黑色变为深褐色),局部出现粉化(用手搓会掉橡胶粉末)。 判断标准:只要出现“变硬+密集裂纹”或“粉化”,无论使用时间多久,都需立即更换,避免老化导致皮带突然断裂。 3. 破损情况:出现无法修复的裂缝、孔洞或边缘破损皮带破损会直接破坏完整性,影响运行,需区分“可修复”与“需更换”: 破损类型 可修复标准(无需更换) 需更换标准 纵向裂缝(平行于运行方向) 裂缝长度<100mm,宽度<1mm,无贯穿皮带 裂缝长度>100mm,或宽度>1mm,或贯穿皮带(内外侧相通) 横向裂缝(垂直于运行方向) 无(横向裂缝受力易扩展,禁止修复) 出现任何横向裂缝(即使长度仅20mm) 孔洞孔洞直径<5mm,数量<3个㎡,无靠近接头 孔洞直径>5mm,或数量>3个㎡,或靠近接头(距离<100mm) 边缘破损 边缘破损宽度<10mm,长度<200mm 边缘破损宽度>10mm,或长度>200mm,或导致皮带跑偏无法纠正 4. 接头失效:接头开裂、松动或脱落皮带接头是薄弱环节,接头失效会直接导致皮带断裂,需重点检查: 硫化接头:若接头处出现开裂(裂缝长度>30mm)、鼓包(内部脱胶),或接头处皮带与骨架分离,需更换; 螺栓接头:若螺栓松动(扭矩低于设计值50%)、垫片磨损(厚度<1mm),或接头处皮带出现局部撕裂,需更换(螺栓接头修复后易再次失效,建议直接换皮带); 判断关键:只要接头出现“无法通过补胶紧螺栓修复的缺陷”,或修复后1个月内再次失效,必须更换整条皮带。 5. 功能异常:频繁出现无法纠正的打滑、跑偏即使皮带无明显磨损或破损,但功能异常持续存在,也说明皮带已不满足使用需求: 频繁打滑:调整张紧系统(如增加重锤配重、拧紧螺旋张紧)、清理滚筒表面粘料后,仍每小时打滑次数>2次,或打滑导致料斗无法装满(装满率<50%),需更换; 无法纠正的跑偏:调整驱动张紧滚筒平行度、校准料斗安装位置后,皮带仍持续跑偏(偏离滚筒中心>10mm),或跑偏导致皮带边缘与机壳摩擦(出现明显磨损痕迹),需更换; 料斗倾斜漏料:因皮带局部变形(如鼓包、凹陷)导致料斗安装位置偏移,出现持续漏料(漏料率>5%) 或料斗倾斜,无法通过调整料斗纠正,需更换。 二、辅助判断依据:使用时间与场景适配 使用时间参考: 普通橡胶皮带(非食品级、常温场景):正常使用23年,若未出现上述失效信号,可延长至3.5年; 食品级橡胶皮带(频繁清洁、消毒):使用1.52年,因清洁液会加速橡胶老化,需提前检查; 高温场景(≤80℃):使用11.5年,高温会加速橡胶弹性流失,需缩短检查周期。 场景优先级: 食品医药场景(需洁净、无污染):即使皮带仅轻微老化(如局部裂纹),为避免污染物料,也建议更换; 高粉尘场景(如水泥生料):若皮带表面粘料无法彻底清理,导致频繁打滑,可提前更换。 三、更换前的确认步骤:避免误判1. 检测:先测厚度、查裂纹和接头,再观察运行时是否有打滑、跑偏,避免单一指标判断; 2. 修复测试:对轻微破损(如短纵向裂缝),可尝试补胶修复,若修复后1周内无异常,可暂不更换;若修复后问题复发,立即更换; 3. 底线:若皮带出现“横向裂缝、严重鼓包、接头开裂”等风险信号,即使能临时运行,也需立即停机更换,避免皮带断裂导致料斗坠落、设备损坏。 总结判断核心逻辑:先看风险(如横向裂缝、接头失效),再看功能影响(打滑、跑偏),看磨损老化。只要任一指标达到“需更换标准”,或多个轻微问题叠加(如厚度磨损25%+轻微老化),都建议更换,避免因皮带失效导致长时间停机。要不要我帮你整理一份皮带更换判断?表格会列出“判断维度、具体指标、达标情况、更换建议”,你可现场对照勾选,快速确定是否需要更换皮带,同时标注更换前的准备事项(如备用皮带型号、停机时间)。
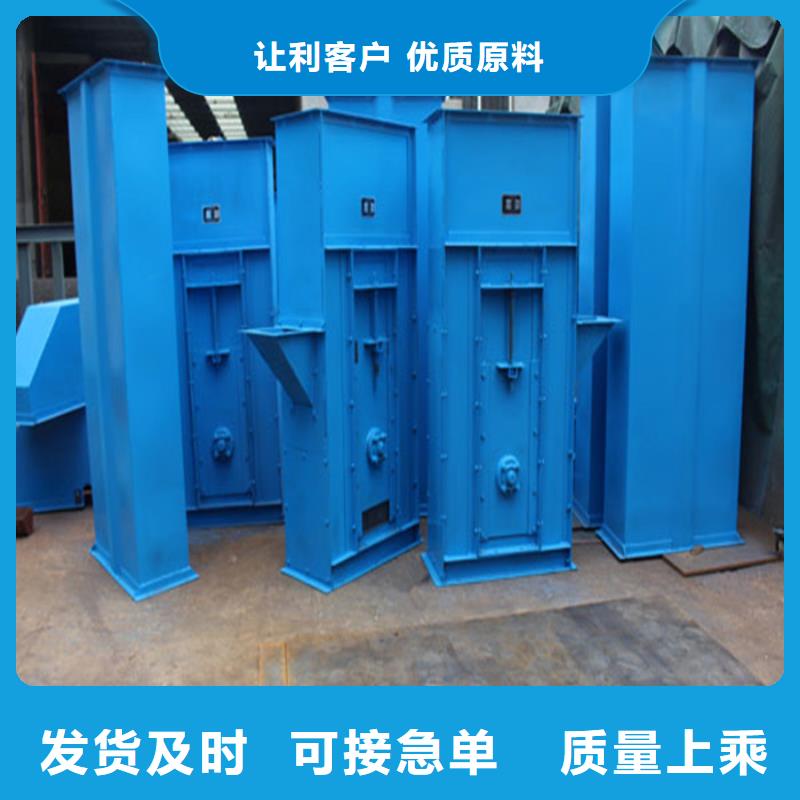

一般江苏苏州判断斗式提 升键部件质量是否达标,需围绕牵引构件、料斗、驱动系统、张紧系统四大核心部件,从“材质证明、工艺细节、实测性能”三个维度落地检查,每个部件都有明确的可验证标准,避免依赖“肉眼主观判断”。 一、牵引构件:板链/环链/皮带的质量判断方法牵引构件是动力核心,质量不达标会直接导致断链、皮带断裂等致命故障,需重点验证以下3点:# 1. 板链质量判断 材质验证:要求厂家提供材质检测报告(如20CrMnTi合金钢的成分分析报告),现场用硬度计测链节表面硬度(淬火后≥HRC55,未淬火段≥HRC25),避免用普通Q235钢冒充合金钢。 工艺检查:链节与销轴的配合间隙≤0.1mm(用塞尺测量),无卡滞;焊接处(如链节拼接点)需无虚焊、气孔,可用锤子轻敲焊缝,声音清脆为合格(闷响可能有虚焊)。 性能测试:空载运行1小时,板链无跑偏、无异常摩擦声;满载(额定负荷1.2倍)测试30分钟,链节无明显变形(用卡尺测链节厚度,变形量≤0.2mm)。# 2. 环链质量判断 材质验证:核对焊缝探伤报告(环链焊接点需超声波探伤,无内部裂纹),材质需为20Mn2或30CrMnSi合金钢,用磁铁检查(合金钢磁性弱,避免用普通碳钢环链)。 工艺检查:环链表面无毛刺、无明显划痕(用手触摸无硌手感),单节环链的椭圆度偏差≤1mm(用卡尺测长轴、短轴,差值≤1mm);环链拼接后,整根链条的直线度偏差≤0.5%(拉直线测量,10米长链条偏差≤50mm)。 性能测试:拉伸测试(抽样1节环链,施加额定拉力1.5倍,保持10分钟无断裂、无变形);空载运行时,环链与链轮啮合顺畅,无跳齿、卡链。# 3. 皮带(含钢丝绳芯)质量判断 材质验证:橡胶皮带需提供橡胶成分报告(天然橡胶含量≥60%,避免再生胶);钢丝绳芯需有钢丝材质(如70#高碳钢丝,抗拉强度≥1770MPa),用卡尺测钢丝直径(偏差≤0.05mm)。 工艺检查:皮带表面无鼓包、无露芯(钢丝绳芯或尼龙芯),接头处(硫化接头)厚度偏差≤0.5mm(用平尺+塞尺测量);皮带宽度偏差≤1%(如500mm宽皮带,实际宽度≥495mm)。 性能测试:弯曲测试(将皮带对折180°,反复5次,无裂纹、无芯材脱落);空载运行时,皮带无跑偏(边缘与壳体间隙≥10mm),运行1小时后,皮带表面温升≤30℃(用红外测温仪测量)。 二、料斗:焊接/材质/强度的判断标准料斗直接接触物料,质量差会导致变形、脱落,判断方法聚焦“材质、焊接、强度”: 材质检查:碳钢料斗需为Q235或Q345钢,提供板材厚度报告(如5mm厚板材,实际厚度≥4.8mm);不锈钢料斗需为304或316钢,用“不锈钢检测液”测试(304滴液后不变色,避免用201不锈钢冒充)。 焊接检查:焊缝连续无断点(用手电筒照射,无黑暗间隙),焊缝高度≥板材厚度(如5mm厚料斗,焊缝高≥5mm);用锤子轻敲焊缝,无焊渣脱落、无焊缝开裂。 强度测试:空载运行时,料斗无晃动、无与壳体摩擦;满载测试(装入额定物料量),运行30分钟,料斗无变形(用卡尺测料斗口宽度,变形量≤1mm)、螺栓无松动(用扭矩扳手复紧,扭矩值符合设计要求,如M10螺栓扭矩≥25N·m)。 三、驱动系统:电机/减速机/轴承的质量验证驱动系统是动力源,故障会导致整机停机,判断需“查资质、测运行、看细节”: 电机检查:需为国标品牌电机(如Y系列),提供电机合格(功率、转速与设计一致,如11kW电机,实际功率偏差≤5%);空载运行时,电机噪音≤75dB(用噪音计测量),运行1小时后,轴承温升≤40℃(用手摸不烫手)。 减速机检查:减速机齿轮需为20CrMnTi钢,提供齿轮加工报告(齿面光洁度Ra≤1.6μm);空载运行时,减速机无漏油(观察油封处,无油迹),噪音≤80dB;加载测试(额定负荷),减速机输出轴转速偏差≤1%(用转速表测量)。 轴承检查:需为知名品牌轴承(如SKF、NSK),提供轴承合格(型号与设计一致,如6312轴承);运行时,轴承无异响(用听针贴轴承座,无“沙沙”或“咯噔”声),径向窜动量≤0.05mm(用百分表测量)。 四、张紧系统:轴类/螺栓/调节的判断方法张紧系统保证牵引构件张力稳定,质量差会导致打滑、断链,判断要点: 轴类检查:张紧轴需为45#钢调质处理,提供轴径检测报告(如50mm轴径,实际直径≥49.9mm);轴表面无锈蚀、无磕碰(用手触摸无凸起),轴承座安装牢固(螺栓无松动,用扭矩扳手检查)。 调节机构检查:张紧螺杆无弯曲、无卡滞(手动转动调节螺母,顺畅无阻力);螺杆螺纹无损伤(用螺纹规检查,配合间隙≤0.1mm);张紧滑块与导轨配合顺畅(滑动时无卡顿,间隙≤0.5mm)。 性能测试:调节张紧装置,使牵引构件张力达到设计值(如皮带张力≥5kN),运行1小时,张力无明显下降(用张力计复测,偏差≤5%),张紧系统无位移(观察滑块位置,无滑动)。 五、通用判断原则:3个“必查”避免踩坑1. 必查资质:所有关键部件(电机、轴承、钢丝绳芯)必须有厂家提供的合格、材质报告、检测报告,无的部件直接判定为不达标。 2. 必做实测:不能只看外观,必须进行“空载运行+满载测试”,实测数据(如噪音、温升、变形量)需符合设计要求,无实测数据不验收。 3. 必查工艺细节:重点看“易忽略的小细节”——如焊缝是否平整、螺栓是否用高强度件(8.8级螺栓头部有“8.8”标识)、密封件是否为耐老化材质(如硅胶密封,避免橡胶密封),细节差的部件整体质量往往不达标。要不要我帮你整理一份关键部件质量检测表?表格会包含“部件名称、检测项目、检测工具、合格标准、不合格处理方式”,比如“板链→表面硬度→硬度计→≥HRC55→不达标则更换”,你可直接打印用于现场验收,确保每个关键部件都能验证。
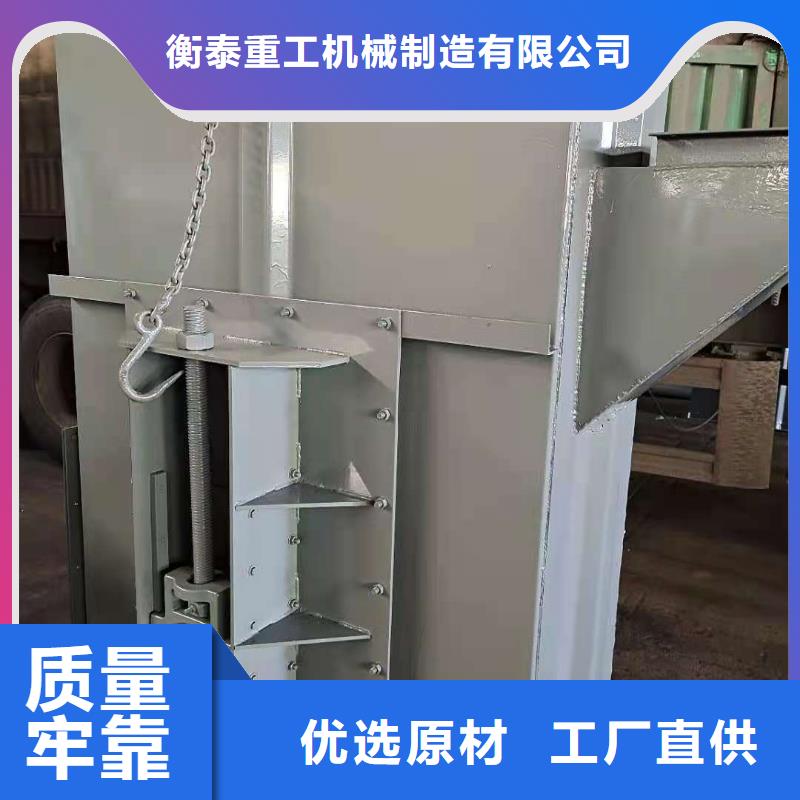


江苏苏州根据实际情况选择斗式提 升机料斗间距,核心是围绕 “物料特性、设备类型、运行工况” 三大变量,在理论计算基础上灵活调整,避免机械套用公式导致漏料、碰撞或效率不足。以下是分场景的实操方法,附判断标准和参考范围:一、先锚定核心影响因素:实际场景的 “优先级变量”选择间距前,需先明确 3 个关键实际条件,它们直接决定间距的 “下限(防碰撞)” 和 “上限(防漏料)”:影响因素关键判断标准对间距的核心要求物料特性1. 流动性:是否易结块(如湿煤 vs 干砂);2. 粒度:粒径是否>料斗开口 1/3(如矿石 vs 面粉);3. 磨损性:是否高磨琢(如石英砂 vs 塑料粒)1. 粘性大 易结块→间距放大(防粘黏);2. 大颗粒→间距放大(防碰撞);3. 高磨损→间距适中(平衡效率与寿命)设备类型1. 牵引方式:皮带(柔性,易晃动)vs 板链 环链(刚性,稳定);2. 卸料方式:离心式(高速)vs 重力式(低速)1. 皮带机→间距略大(防晃动碰撞);2. 离心卸料→间距随速度增大(防卸料残留);3. 重力卸料→间距偏小(防漏料)运行工况1. 温度:是否高温(>80℃,如热熟料);2. 负荷:是否满负荷(24h 连续运行 vs 间歇运行)1. 高温→间距放大 5%-10%(防热膨胀挤压);2. 满负荷→间距取理论值上限(保效率)二、分场景选择方法:从 “物料 - 设备” 匹配切入1. 场景 1:输送干燥、细粉 小颗粒物料(如面粉、水泥、粮食)核心需求:防漏料、保效率,避免细粉从间距缝隙撒漏。设备匹配:优先皮带式 板链式机,离心式卸料(速度 1.2-1.8m/s)。间距选择逻辑:理论计算值基础上,缩小 5%-10%(如计算值 350mm,实际取 320-330mm);参考范围:浅斗 中深斗,间距 150-300mm(如面粉用 200mm,水泥用 250mm);验证标准:空载运行无碰撞,负载漏料率≤1%。2. 场景 2:输送潮湿、易结块物料(如湿煤、湿砂、糖块)核心需求:防粘黏、防堵塞,避免物料结块后卡在两料斗之间。设备匹配:优先板链式机,混合式卸料(速度 0.8-1.2m/s)。间距选择逻辑:理论计算值基础上,放大 10%-15%(如计算值 300mm,实际取 330-345mm);参考范围:浅斗 尖底斗,间距 250-400mm(如湿煤用 350mm,湿砂用 300mm);验证标准:卸料后料斗残留量≤5%,无结块卡在间距中。3. 场景 3:输送大块、高磨琢物料(如矿石、石灰石、钢渣)核心需求:防碰撞、保寿命,避免大颗粒撞击料斗导致磨损或变形。设备匹配:优先环链式机,重力式卸料(速度 0.6-1.0m/s)。间距选择逻辑:理论计算值基础上,放大 15%-20%(如计算值 400mm,实际取 460-480mm);参考范围:加强型深斗,间距 350-600mm(如矿石用 500mm,钢渣用 550mm);关键要求:间距≥物料粒径的 2 倍(如粒径 150mm,间距≥300mm),避免颗粒卡在两料斗间。4. 场景 4:输送食品级 洁净物料(如白砂糖、薯片、医药颗粒)核心需求:易清洁、防残留,避免物料在间距中堆积污染。设备匹配:优先不锈钢皮带式机,低速运行(0.5-1.0m/s)。间距选择逻辑:理论计算值基础上,取中间值,且间距需为 “料斗高度的 2-2.5 倍”(如料斗高 120mm,间距 240-300mm);参考范围:塑料 不锈钢浅斗,间距 120-250mm(如白砂糖用 180mm,医药颗粒用 200mm);特殊要求:间距误差≤±1mm,确保清洁时无死角。三、经验修正与避坑:实际操作中的 “微调技巧”参考同类项目经验:若现场有同类型设备(如隔壁车间输送同物料的斗提机),可直接参考其间距,再根据自身设备速度微调(速度每增加 0.2m/s,间距放大 5%)。考虑维护后的变化:新设备初期间距可略小(保效率),但使用 1-2 年后(料斗磨损、皮带 链条伸长),需重新测量并放大 5%-8%(如原 300mm,调整为 315-324mm),避免因部件变形导致碰撞。高温场景特殊处理:输送>80℃的物料(如热熟料、高温煤粉),间距需额外放大 5%-10%,抵消皮带 链条的热膨胀(如常温计算值 350mm,高温取 370-385mm),防止料斗挤压变形。四、终验证:3 步确保间距合适空载测试:开机空转 30 分钟,观察料斗是否有 “摆动碰撞机壳” 或 “相邻料斗摩擦”,若有则放大间距 5-10mm。负载测试:按额定输送量的 80% 上料,检查:漏料率:细粉≤1%,颗粒≤3%(底部积料量 总输送量);装载率:料斗装满率≥75%(若不足,说明间距过大,需缩小)。长期观察:连续运行 1 周后,检查料斗磨损情况(若间距过小,料斗边缘磨损会加快),并根据实际漏料、碰撞情况再微调 1 次。五、常见场景间距参考表(直接对应实际需求)物料类型设备类型卸料方式运行速度(m/s)间距(mm)核心要求面粉 水泥粉皮带式离心式1.5-1.8200-250防漏料,漏料率≤1%小麦 玉米板链式混合式1.2-1.5250-300防破碎,破碎率≤1%湿煤 湿砂板链式重力式0.8-1.2300-350防粘黏,残留量≤5%矿石(100mm)环链式重力式0.6-1.0450-550防碰撞,间距≥2 倍粒径白砂糖 医药颗粒不锈钢皮带式离心式0.8-1.0180-220易清洁,无残留总结:选择逻辑优先级先看物料:大颗粒 高粘性→优先放大间距,细粉 干燥料→优先缩小间距;再看设备:皮带机→间距略大(防晃动),环链机→间距适中(刚性稳定);验证:通过空载 + 负载测试,确保 “无碰撞、低漏料、高装载”,再固定间距。如果不确定如何匹配,可先按理论公式计算基础值,再根据上述场景参考范围调整,通过 1-2 周的试运行优化,即可确定适合的实际间距。要不要我帮你根据你现场的 “物料类型 + 设备型号”,定制一份专属的料斗间距计算与验证方案?方案里会包含具体的参数代入、参考范围和测试步骤,你只需提供基础信息就能直接使用。


江苏苏州斗式提 升机的质量是“设计合理性、部件品质、制造工艺、安装维护”共同作用的结果,核心体现在运行稳定性、寿命长度、故障频率三个维度,需从“源头设计”到“后期使用”全链条把控。 一、影响斗式机质量的4大核心因素 1. 关键部件品质:决定质量底线部件是质量的基础,核心部件的材质、选型、加工精度直接影响设备寿命,重点关注以下3类: 牵引构件:板链需用达标合金钢(如20CrMnTi)且淬火硬度≥HRC55,避免用普通碳钢(易磨损);环链焊接点需做探伤检测(无虚焊);皮带芯材需选合规尼龙/钢丝绳(抗拉强度达标,如尼龙芯≥1800N/mm)。 料斗:焊接料斗的焊缝需连续无气孔(厚度≥5mm),不锈钢料斗需用304/316板材(无杂质),塑料料斗需用全新PP/PE料(无回料,避免脆裂)。 驱动与张紧系统:电机需选国标品牌(如Y系列),减速机齿轮需用20CrMnTi渗碳处理(耐磨),轴承需用GCr15轴承钢(避免用劣质轴承,易发热卡死)。 2. 设计合理性:决定运行稳定性设计缺陷会导致“先天质量问题”,即使部件再好也难避免故障,关键设计要点包括: 物料适配性:根据物料磨琢性选结构(如高磨琢用板链+深斗),根据温度选材质(高温用环链),避免“通用设计”硬套特殊工况(如用皮带机输送高温煤粉,易老化断裂)。 强度与系数:牵引构件的系数需≥5(如板链额定拉力10t,实际设计承重≤2t),壳体板材厚度需匹配高度(高度>30m时壳体≥5mm),避免偷工减料导致变形。 防故障设计:需标配过载保护(如扭矩限制器,避免电机烧损)、防堵装置(如料位传感器,避免卡料)、跑偏检测(如侧导轮+报警,避免皮带磨边),这些设计直接降低故障风险。 3. 制造工艺:决定质量精度工艺细节影响设备的“耐用性”和“运行平顺性”,重点看3个环节: 焊接工艺:壳体、料斗的焊接需用CO?气体保护焊(焊缝平整),避免手工电弧焊(易有焊渣、虚焊);关键焊缝(如料斗与牵引构件连接)需做拉力测试(无开裂)。 加工精度:链轮齿形公差需≤0.1mm(避免卡链),轴类零件(驱动轴、张紧轴)的同轴度≤0.05mm(避免运行振动),皮带轮表面光洁度Ra≤1.6μm(避免皮带磨损)。 表面处理:碳钢部件需做除锈+喷漆(漆膜厚度≥80μm)或热镀锌(锌层厚度≥85μm),避免生锈(尤其潮湿环境);不锈钢部件需做钝化处理(防氧化)。 4. 安装与维护:决定实际使用质量“好设备也怕装错、用错”,安装偏差和维护缺失会大幅缩短寿命,关键要点: 安装精度:底座需水平(水平度偏差≤0.1%),牵引构件张紧度需适中(皮带量≤50mm,板链无卡顿),料斗安装需对齐(间距偏差≤3mm),避免跑偏、卡料。 日常维护:定期润滑(轴承每3个月加锂基脂)、清洁(皮带表面无物料结块)、检查(料斗螺栓无松动,牵引构件无断链/开裂),避免“带病运行”加剧损耗。 二、判断斗式机质量的5个可落地标准选购或验收时,可通过以下直观标准快速判断质量优劣,避免踩坑:1. 外观检查:焊缝平整无毛刺,涂层均匀无漏喷,部件连接牢固(螺栓无松动、无错位),无明显“偷工减料”(如壳体过薄、料斗过小)。2. 空载试运行:运行时噪音≤85dB(无异常摩擦声、撞击声),牵引构件运行平稳(无跑偏、无卡顿),轴承温升≤40℃(运行1小时后用手摸不烫手)。3. 满载测试:在额定输送量下(如设计50t/h,实际喂料50t/h),物料无撒漏(壳体密封良好),卸料彻底(料斗残留量≤5%),电机电流稳定(无过载超流)。4. 资质与文档:厂家需提供部件合格证明(如电机、轴承的品牌检测报告)、设备总图(含强度计算书)、安装维护手册,避免“三无产品”(无资质、无文档、无售后)。5. 售后保障:质保期需≥1年(核心部件如牵引构件≥2年),厂家需提供上门安装指导和故障维修响应(如24小时内回复,48小时内上门),避免售后“甩锅”。 三、常见质量问题及规避方法 常见质量问题 根本原因 规避方法 牵引构件断裂 材质不达标(如用普通钢代替合金钢)、系数不足要求厂家提供材质检测报告,核对系数计算书 料斗脱落/开裂 焊接虚焊、螺栓强度不够(用4.8级代替8.8级)验收时检查焊缝,要求螺栓用8.8级以上高强度件 运行振动大 轴类同轴度差、底座不平、部件不平衡安装时用水平仪校准底座,用百分表测同轴度 壳体漏粉/变形 壳体过薄、密封件劣质(用橡胶条代替硅胶条)核对壳体厚度,密封件选耐老化硅胶(如氟橡胶)要不要我帮你整理一份斗式机质量验收 Checklist?清单会包含“外观、试运行、文档、售后”等维度的具体检查项(如“焊缝是否连续无气孔”“空载噪音是否≤85dB”),你可直接用于设备验收,避免遗漏质量隐患。


衡泰重工机械制造(苏州市分公司)拥有几十名专业技术人才、熟练的生产和工程施工人员。并获得相关资质,是一家专业从事 苏州本地斗式机、苏州本地附近鄂式闸阀、江苏苏州本地斗式机设计、制作、销售于一体的厂家。全心致力于科研成果转化为产品的销售与服务。 我们的宗旨是兢兢业业为顾客提供性价比高的 苏州就近粉尘加湿搅拌机、苏州就近通风蝶阀及周到的服务。全体员工本着“诚信强企,人品造牌”的我公司信念,以缔造物美价廉的产品为己任,不断促使我们进行技术革新、产品创新,以良好有效的 江苏苏州本地附近震动给料机、江苏苏州本地附近鄂式闸阀产品和无微不至的服务来回报社会和百姓。
今年在江苏省苏州市本地购买链式斗式机有了新选择,衡泰重工机械制造(苏州市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的链式斗式机产品。如需购买或咨询,请随时联系我们,联系人:刘女士-【13731735184】,地址:江苏省苏州市相城区黄埭镇春兴路50号苏州·169产业园9幢。


